검사 장비에서 불량이 안 잡힙니다. 카메라를 더 좋은 걸로 바꿔봅니다. 렌즈도 바꿔봅니다. 알고리즘도 손봅니다. 그래도 안 잡힙니다.
그런데 조명을 바꾸니 한 번에 보입니다.
머신비전에서 자주 벌어지는 일입니다. 카메라는 있는 대비를 기록할 뿐, 없는 대비를 만들어내지는 못합니다. 대비를 만드는 것은 조명입니다.
이 글은 명시야·암시야·동축·백라이트 네 가지 기본 배치가 각각 무엇을 보이게 하는지, 그리고 어떤 조명을 언제 고를지를 기하 계산으로 정리합니다.
💡 이 글은 광학 시리즈 7단계 비전 조명의 첫 글입니다. 앞선 6단계에서 다룬 플리커와 PWM 조광이 이 글 후반의 노출·스트로브 이야기와 바로 이어집니다.
🔦 네 가지 기본 배치
조명 기법은 제품 이름이 아니라 빛이 어디서 오는가로 나뉩니다.
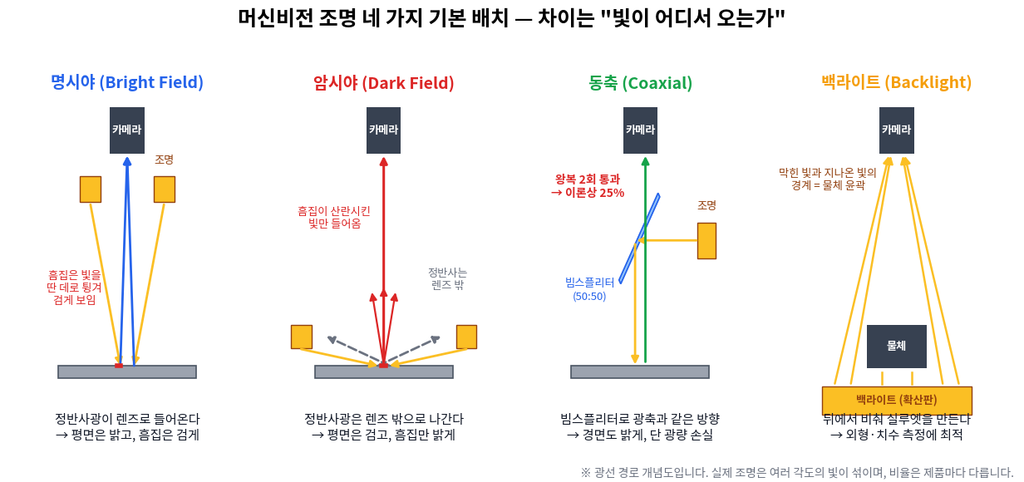
| 기법 | 빛이 오는 방향 | 평면이 보이는 모습 | 결함이 보이는 모습 |
|---|---|---|---|
| 명시야 | 정반사광이 렌즈로 들어오는 각도 | 밝음 | 검게 |
| 암시야 | 정반사광이 렌즈를 벗어나는 낮은 각도 | 검음 | 밝게 |
| 동축 | 빔스플리터로 광축과 같은 방향 | 밝음 (경면도) | 검게 |
| 백라이트 | 대상 뒤쪽 | 배경만 밝음 | 실루엣 윤곽 |
Opto Engineering의 조명 기하 해설은 이를 이렇게 정리합니다. 명시야에서는 평평한 면이 반사한 빛을 렌즈가 받고, 평평하지 않은 부분이 빛을 렌즈 수광각 밖으로 흩뜨려 밝은 배경에 어두운 결함으로 나타납니다. 암시야는 그 반대로, 반사광을 배제하고 산란광만 받아 어두운 배경에 밝은 결함이 됩니다.
핵심은 둘 중 무엇이 좋은지가 아니라, 내 표면에서 어느 쪽으로 동작하는지입니다. 그게 다음 이야기입니다.
📐 명시야와 암시야의 경계는 어디인가
여기서부터가 이 글의 핵심입니다. “링라이트는 명시야, 저각 링은 암시야”라고 외우면 실무에서 어긋납니다. 같은 조명이 표면에 따라 명시야도 되고 암시야도 되기 때문입니다.
판단 기준은 두 각도의 대소입니다.
① 조명 입사각 θ  = atan(링 반경 R ÷ 작동거리 WD)
② 표면의 정반사 로브 반각 α
   (완전한 거울이면 0에 가깝고, 거칠수록 커짐)

θ < α  →  정반사 성분이 렌즈를 덮는다  →  밝게 보임 (명시야로 동작)
θ > α  →  정반사 성분이 렌즈를 벗어난다 →  어둡게 보임 (암시야로 동작)
먼저 렌즈가 빛을 받아들이는 각도부터 보겠습니다. 생각보다 훨씬 좁습니다.
입사동 지름 D = 초점거리 f ÷ F수 N
물체측 수광 반각 = atan( (D/2) ÷ WD )

예) f = 25mm, F/8, WD = 200mm
    D = 25 ÷ 8 = 3.13mm
    수광 반각 = atan(1.5625 ÷ 200) = 0.448도
📌 계산 근거: Python으로 계산했습니다. f25 F/4에서는 0.895도, f25 F/11에서는 0.326도가 나옵니다.
렌즈는 0.45도짜리 좁은 창입니다. 반면 링라이트의 입사각은 이렇습니다.
| 링 반경 R | WD 100mm | WD 200mm |
|---|---|---|
| 15 mm | 8.5° | 4.3° |
| 25 mm | 14.0° | 7.1° |
| 50 mm | 26.6° | 14.0° |
| 100 mm | 45.0° | 26.6° |
여기서 중요한 결론이 나옵니다.
⚠️ 완전한 거울면이라면, 어떤 링라이트를 써도 어둡게 나옵니다. 거울에서 반사된 빛은 조명이 있던 자리로 되돌아갑니다. 링 반경 15mm짜리 작은 링이라도 입사동 반경 1.56mm보다 훨씬 크므로, 반사광은 렌즈를 완전히 비껴갑니다. 경면 부품을 링라이트로 비추면서 “왜 어둡지”라고 하는 상황의 정체가 이것입니다. 이때 필요한 것이 동축조명입니다.
실제 표면은 완전한 거울이 아니라 정반사광이 어느 정도 퍼집니다. 그 퍼짐 반각이 α입니다.
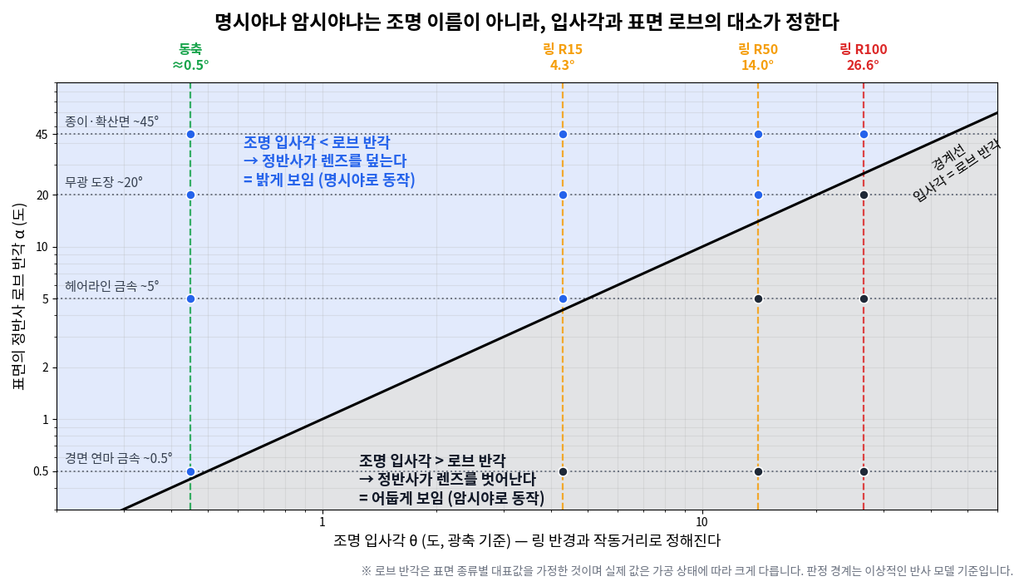
대표적인 표면을 가정해 조합해보면 이렇게 갈립니다.
| 표면 | 로브 반각 α (가정) | 링 R15 (4.3°) | 링 R50 (14.0°) | 링 R100 (26.6°) |
|---|---|---|---|---|
| 경면 연마 금속 | 약 0.5° | 어두움 | 어두움 | 어두움 |
| 헤어라인 금속 | 약 5° | 밝음 | 어두움 | 어두움 |
| 무광 도장 | 약 20° | 밝음 | 밝음 | 어두움 |
| 종이·확산면 | 약 45° | 밝음 | 밝음 | 밝음 |
⚠️ 로브 반각은 가정값입니다. 표면 종류별 대표값을 넣은 것이고, 실제 값은 가공 상태에 따라 크게 다릅니다. 확실하지 않음으로 보시고, 경향을 읽는 용도로 쓰세요. 정확한 값이 필요하면 실물로 확인해야 합니다.
표를 세로로 읽으면 실무 감각이 잡힙니다. 같은 R50 링라이트가 무광 도장에서는 명시야로, 헤어라인 금속에서는 암시야로 동작합니다. 조명을 바꾸지 않고 대상만 바꿨을 뿐인데 영상이 정반대가 됩니다.
💡 그래서 실무에서는 “링 조명 + 높이 조절”이 강력합니다. WD를 바꾸면 입사각이 바뀌고, 입사각이 로브 반각을 넘나드는 순간 영상이 뒤집힙니다. 조명을 새로 사기 전에 높이부터 바꿔보는 것이 첫 번째 시도가 되어야 합니다.
🟢 동축조명 – 경면을 위한 선택, 대신 광량을 낸다
경면 부품에는 동축조명이 답입니다. 빔스플리터로 빛을 꺾어 광축과 같은 방향에서 대상을 비추므로, 거울 같은 면도 밝게 나옵니다. 각인이나 음각처럼 면의 기울기가 조금 달라지는 결함이 검게 드러납니다.
대가는 광량입니다.
50:50 빔스플리터 기준 (흡수 무시)
  조명 → 빔스플리터 통과      50%
  대상에서 반사 → 빔스플리터 재통과  50%
  카메라 도달 = 0.5 × 0.5 = 25%

같은 밝기를 얻으려면 광량이 약 4배 필요
📌 계산 근거: 왕복 2회 통과를 곱한 값입니다. 흡수로 투과·반사가 각각 45%라고 보면 20.3%, 약 4.9배가 됩니다.
⚠️ 동축조명은 구조상 어둡습니다. 카탈로그 밝기만 보고 다른 조명과 비교하면 안 됩니다. 노출 시간을 늘리거나 광량이 큰 모델이 필요하고, 그만큼 발열도 커집니다. LED 열설계에서 다룬 정션 온도 계산이 여기서 다시 필요해집니다.
또 하나, 동축조명은 빔스플리터 자체가 시야에 들어오므로 유리면의 얼룩이나 흠집이 영상에 그대로 실립니다. 청소 관리가 성능의 일부입니다.
🟡 백라이트 – 가장 확실한 대비
측정 용도라면 고민할 필요가 거의 없습니다. 뒤에서 비추면 대상은 검은 실루엣이 되고, 배경은 균일하게 밝습니다. 가장자리 대비가 최대가 되므로 치수 측정과 외형 검사에 유리합니다.
백라이트를 쓸 때 실무에서 챙길 점은 두 가지입니다.
첫째, 확산 품질. 백라이트는 결국 확산판을 통해 나오는 면광원입니다. 균일도가 나쁘면 그 얼룩이 그대로 배경 밝기 편차가 되어 임계값 처리에서 문제가 됩니다.
둘째, 가장자리 번짐. 확산 백라이트는 여러 방향의 빛이 섞여 있어 대상 모서리를 약간 파고듭니다. 정밀 측정에서는 실제 치수보다 작게 측정되는 경향이 생길 수 있습니다. 이때는 평행광(텔레센트릭) 백라이트를 검토합니다.
💡 투명체 검사에서는 백라이트가 암시야로도 쓰입니다. 정면 투과광을 렌즈 밖으로 빼고 내부 기포나 이물이 산란시킨 빛만 받으면, 투명한 대상 안의 결함이 밝게 드러납니다.
⏱️ 움직이는 대상 – 조명 밝기는 노출 시간이 정한다
여기서 6단계 이야기와 만납니다. 컨베이어 위에서 검사한다면 노출 시간이 먼저 정해지고, 그것이 조명 밝기 요구를 결정합니다.
픽셀당 실제 크기 p = FOV ÷ 센서 가로 픽셀수
허용 노출 시간 t ≤ 허용 블러(px) × p ÷ 이동 속도

예) FOV 100mm, 2048px → p = 0.0488 mm/px
    속도 500mm/s, 블러 1px 허용
    t ≤ 1 × 0.0488 ÷ 500 = 0.0977ms ≈ 98µs
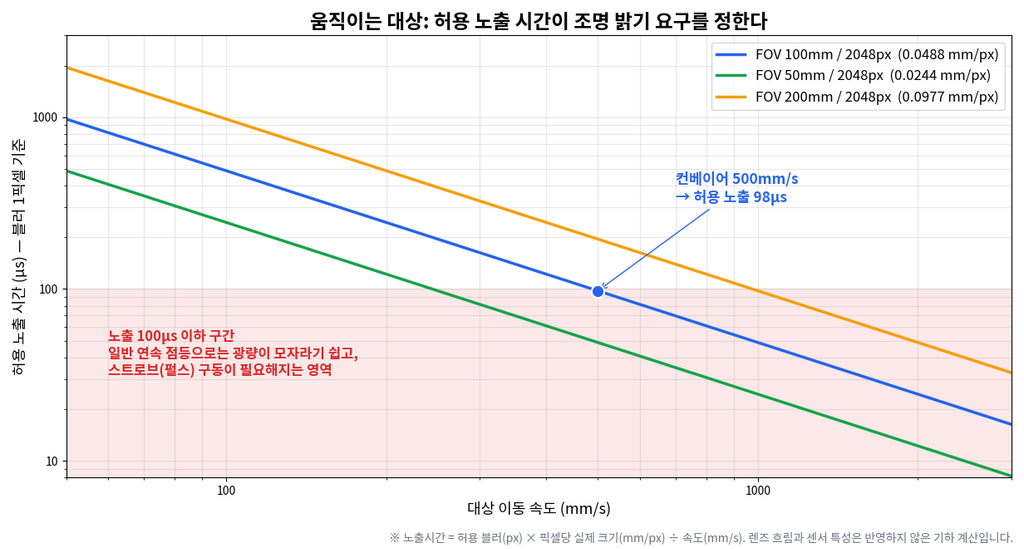
| 이동 속도 | 블러 0.5px 허용 | 블러 1px 허용 |
|---|---|---|
| 100 mm/s | 244 µs | 488 µs |
| 300 mm/s | 81 µs | 163 µs |
| 500 mm/s | 49 µs | 98 µs |
| 1,000 mm/s | 24 µs | 49 µs |
| 2,000 mm/s | 12 µs | 24 µs |
📌 계산 근거: FOV 100mm / 2048px 조건에서 계산했습니다. FOV가 좁아지면 픽셀당 크기가 작아져 노출 시간이 더 짧아집니다.
노출이 수십 µs로 내려가면 연속 점등 조명으로는 광량이 모자랍니다. 그래서 스트로브(펄스) 구동을 씁니다. 카메라 트리거에 맞춰 짧고 강하게 켜는 방식으로, 정격보다 큰 전류를 순간적으로 흘리는 과구동을 허용하는 제품도 있습니다.
⚠️ 스트로브 과구동은 반드시 제조사 사양 범위에서 하세요. 허용 펄스 폭, 듀티, 반복 주기가 정해져 있습니다. 이를 넘기면 정션 온도가 급격히 올라 수명이 짧아지거나 즉시 손상됩니다.
그리고 앞 글에서 다룬 문제가 그대로 따라옵니다.
💡 검사 조명은 PWM 조광을 피하는 편이 안전합니다. 플리커 글에서 계산했듯, 노출 시간이 PWM 주기의 정수배가 아니면 프레임마다 밝기가 달라지거나 줄무늬가 생깁니다. 검사 조명의 밝기 조절은 정전류(아날로그) 방식이나 카메라와 동기화된 스트로브가 맞습니다.
🗺️ 그래서 무엇부터 고르나
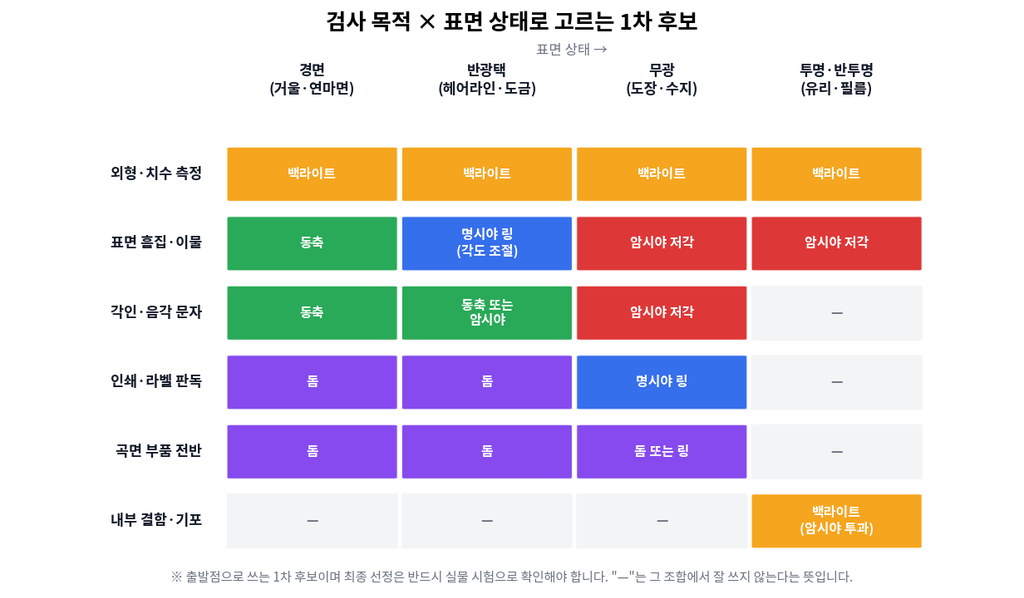
표의 칸은 출발점이지 정답이 아닙니다. 실제 선정은 이 순서를 권합니다.
- 무엇을 검출할지 한 문장으로 적습니다. “표면 흠집”이 아니라 “0.2mm 이상의 긁힘”처럼 구체적이어야 조명 조건이 정해집니다.
- 대상 표면이 어느 쪽인지 봅니다. 경면인지, 반광택인지, 무광인지. 여기서 동축이 필요한지가 갈립니다.
- 입사각을 바꿔가며 눈으로 먼저 봅니다. 손전등 하나로도 됩니다. 어느 각도에서 결함이 가장 잘 보이는지 찾으면, 그 각도를 만드는 조명이 답입니다.
- 그다음 파장을 검토합니다. 같은 기하에서도 파장에 따라 대비가 달라집니다.
- 마지막으로 노출 시간과 밝기를 확인합니다. 움직이는 라인이면 위 계산으로 노출을 먼저 구하고, 그 노출에서 충분한 밝기가 나오는지 봅니다.
💡 가장 비용이 적은 시도는 3번입니다. 조명 견적을 받기 전에 손전등과 스마트폰으로 각도를 바꿔가며 찍어보면, 후보가 하나 둘로 줄어듭니다.
❓ 자주 하는 오해 3가지
오해 1. “링라이트는 명시야 조명이다” → 표면에 따라 다릅니다. 무광 도장에서는 명시야로, 경면에서는 암시야로 동작합니다. 위 계산대로 입사각과 표면 로브 반각의 대소가 결정합니다. 조명 이름이 아니라 기하로 판단하세요.
오해 2. “안 보이면 조명을 더 밝게” → 밝기는 대비를 만들지 않습니다. 대비가 0인 배치에서 밝기를 두 배로 하면 배경과 결함이 함께 두 배로 밝아질 뿐입니다. 먼저 각도를 바꾸고, 밝기는 노출 시간이 부족할 때 올립니다.
오해 3. “동축조명이 가장 좋은 조명이다” → 경면과 각인에는 강하지만 구조상 광량이 25% 수준으로 떨어지고, 무광 표면에서는 링라이트보다 나을 게 없습니다. 곡면 부품은 오히려 돔 조명이 적합합니다.
✅ 한눈에 정리
| 항목 | 핵심 내용 |
|---|---|
| 조명의 역할 | 밝기가 아니라 대비를 만드는 것 |
| 판정 기준 | 조명 입사각 θ 와 표면 로브 반각 α 의 대소 |
| 입사각 | θ = atan(링 반경 ÷ 작동거리) |
| 렌즈 수광 반각 | f25 F/8 WD200 기준 약 0.45° — 매우 좁음 |
| 경면 부품 | 어떤 링라이트로도 어두움 → 동축 필요 |
| 동축 광량 | 왕복 2회 통과로 이론상 25%, 약 4배 광량 필요 |
| 백라이트 | 실루엣 대비 최대. 치수·외형 측정에 최적 |
| 곡면 부품 | 돔 조명 |
| 노출 시간 | t ≤ 블러(px) × 픽셀크기(mm/px) ÷ 속도(mm/s) |
| 500mm/s 예 | FOV100/2048px에서 약 98µs |
| 조광 방식 | 검사 조명은 PWM 대신 정전류 또는 동기 스트로브 |
🎯 오늘 바로 확인해볼 것
- 현재 쓰는 조명의 링 반경과 작동거리를 재어 입사각을 계산해보세요.
atan(R ÷ WD)한 줄이면 됩니다. 그 각도가 지금 대상에서 명시야인지 암시야인지 판단하는 출발점입니다. - 검사가 잘 안 되는 건이 있다면, 조명 높이만 바꿔가며 영상을 몇 장 찍어보세요. 입사각이 표면 로브 반각을 넘나드는 지점에서 영상이 크게 달라집니다.
- 라인 속도가 있는 설비라면 위 공식으로 허용 노출 시간을 구하고, 현재 설정과 비교해보세요. 블러가 검출 실패의 원인일 수 있습니다.
📚 함께 읽으면 좋은 글
- 💡 플리커(Flicker)와 조명 품질 – PWM 조광의 함정 — 검사 조명에서 PWM을 피해야 하는 이유와 카메라 줄무늬 계산이 있습니다.
- 📐 LED 조도 분포 계산기 — 조명 배치와 간격을 정할 때 실제 조도 분포를 먼저 확인할 수 있습니다.
- 📏 조도계·컬러미터 선택 가이드 — 검사 조명의 밝기와 균일도를 실제로 측정하려면 어떤 장비가 필요한지 정리했습니다.
다음 글에서는 검사 대상별 조명 선정 가이드를 다룹니다. 이 글의 네 가지 기법을 실제 부품 사례에 적용해, 파장 선택과 편광 필터 활용까지 이어서 정리하겠습니다.